


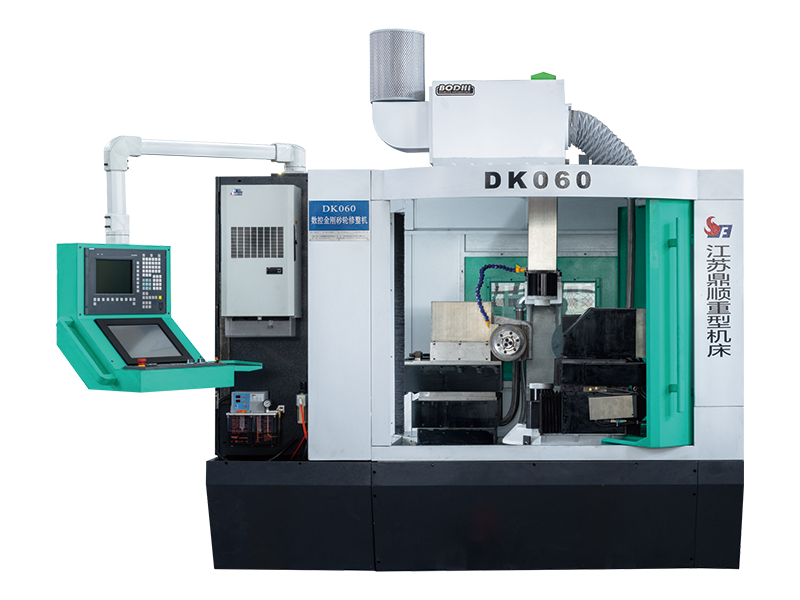
A gilingan ng pagbibihis ng brilyante na gulong ay isang kasangkapan o makina na ginagamit upang ibalik ang pagganap ng paggupit at geometric na katumpakan ng paggiling ng mga gulong. Sa paglipas ng panahon, ang mga gulong ng paggiling ay puno ng materyal na workpiece, nawawala ang kanilang matalim na mga gilid, at nagkakaroon ng hindi pantay na mga profile. Tinatanggal ng dressing ang pagod na panlabas na layer ng gulong, na naglalantad ng mga sariwang nakasasakit na butil at nagwawasto sa hugis ng gulong. Ginagamit ang brilyante bilang dressing material dahil ito ang pinakamahirap na kilalang substance at mabisang maputol ang mga abrasive na butil ng gulong — kung ang mga butil ay aluminum oxide, silicon carbide, o cubic boron nitride (CBN).
Ang proseso ng pagbibihis ay nagsisilbi sa dalawang natatanging layunin: truing at dressing. Ibinabalik ng Truing ang geometric na hugis ng gulong — ginagawa itong perpektong bilog at tinitiyak na tama ang profile ng mukha para sa nilalayong operasyon ng paggiling. Binubuksan ng pagbibihis ang istraktura sa ibabaw ng gulong, na lumilikha ng porosity at sharpness na kailangan para sa epektibong pagkilos ng pagputol. Ang parehong mga function ay madalas na gumanap nang sabay-sabay sa isang gilingan ng brilyante na dressing, depende sa uri ng tool at configuration ng makina na ginagamit.
Ang mga tool at grinder sa diamond dressing ay may iba't ibang configuration, bawat isa ay angkop sa mga partikular na uri ng gulong, machine setup, at mga kinakailangan sa produksyon. Ang pag-unawa sa mga pagkakaiba sa pagitan ng mga ito ay ang unang hakbang patungo sa pagpili ng tamang solusyon para sa iyong operasyon sa paggiling.
Ang single-point diamond dresser ay ang pinaka-tradisyonal at malawakang ginagamit na uri. Binubuo ito ng isang natural o synthetic na brilyante na naka-mount sa dulo ng isang steel shank. Binabaybay ng operator ang dresser sa buong mukha ng umiikot na grinding wheel sa isang kinokontrol na rate at lalim ng feed. Ang mga single-point dresser ay lubos na epektibo para sa pag-truing at pagbibihis ng mga tuwid na mukha na gulong na ginagamit sa ibabaw, cylindrical, at walang gitnang paggiling. Ang kanilang pangunahing bentahe ay pagiging simple: ang mga ito ay mura, madaling gamitin, at maaaring muling pahasain sa pamamagitan ng bahagyang pag-ikot ng shank upang malantad ang isang sariwang mukha ng brilyante. Gayunpaman, medyo mabilis ang pagsusuot ng mga ito kapag nagbibihis ng mas matitigas na gulong gaya ng CBN o diamond grinding wheels.
Ang mga multi-point diamond dresser ay naglalaman ng maraming maliliit na particle ng brilyante na ipinamahagi sa dulong bahagi, sa halip na isang malaking bato. Ibinabahagi nito ang dressing load sa ilang contact point, na nagreresulta sa mas mahabang buhay ng tool at mas pare-parehong surface finish sa dressed wheel. Ang mga ito ay partikular na angkop para sa mga kapaligiran na may mataas na produksyon kung saan ang dalas ng pagbibihis ay mataas at ang pare-parehong topograpiya ng gulong ay kritikal. Ang mga multi-point dresser ay gumagawa ng bahagyang naiibang texture sa ibabaw kumpara sa mga single-point na tool — karaniwang mas pino, mas pare-parehong cutting surface — na maaaring maging kapaki-pakinabang kapag gumiling ng mga bahagi na nangangailangan ng mababang pagkamagaspang sa ibabaw.
Ang mga rotary diamond dresser, na kilala rin bilang mga diamond dressing roll o rotary dressing disc, ay gumagamit ng umiikot na disc o roll na pinapagbinhi ng mga particle ng brilyante upang makondisyon ang grinding wheel. Ang dressing roll ay hinihimok alinman sa pamamagitan ng isang hiwalay na motor o sa pamamagitan ng pakikipag-ugnay sa mismong grinding wheel (isang configuration na tinatawag na crush dressing). Ang mga rotary dresser ay napakahusay at may kakayahang magparami ng mga kumplikadong profile sa mukha ng grinding wheel na may mahusay na repeatability. Ang mga ito ang ginustong pagpipilian sa CNC grinding machine kung saan naka-program ang mga automated dressing cycle at ang katumpakan ng profile ay pinakamahalaga. Ang trade-off ay gastos: ang mga rotary diamond dresser ay mas mahal kaysa sa mga nakatigil na uri, bagama't nag-aalok ang mga ito ng mas mababang cost-per-dress sa mahabang panahon ng produksyon.
Pangunahing ginagamit ang mga bloke at stick ng brilyante na dressing para sa pagbibihis ng mga superabrasive na gulong — partikular na ang CBN at mga gulong sa paggiling ng brilyante — kung saan hindi epektibo ang mga kumbensyonal na tool sa pagbibihis. Ang mga tool na ito ay binubuo ng isang bonded block ng mas malambot na abrasive na materyal, tulad ng puting aluminum oxide o silicon carbide, na naka-embed na may pinong mga particle ng brilyante. Kapag pinindot laban sa umiikot na superabrasive na gulong, pili nilang inaalis ang bond material sa pagitan ng mga abrasive na butil, binubuksan ang istraktura ng gulong at pinapabuti ang kahusayan sa pagputol. Karaniwang ginagamit ang mga ito sa paggiling ng tool at cutter, precision surface grinding, at anumang aplikasyon kung saan kailangang maibalik ang superabrasive na performance ng gulong nang hindi binabago nang malaki ang geometry ng gulong.
Ang mga blade-type at form na diamond dresser ay mga espesyal na tool na idinisenyo upang bihisan ang mga grinding wheel sa isang partikular na custom na profile. Sa halip na magbihis ng patag o simpleng radius na mukha, ang mga tool na ito ay hinuhubog upang tumugma sa kabaligtaran ng gustong profile ng gulong at binabagtas sa buong mukha ng gulong upang kopyahin ang hugis na iyon nang tumpak. Malawakang ginagamit ang mga ito sa paggiling ng gear, paggiling ng sinulid, at paggawa ng mga bahagi na may kumplikadong mga cross-sectional na profile. Ang mga segment ng brilyante o blades ay inayos upang tumugma sa kinakailangang anyo, at ang pagsusuot ay dapat na maingat na subaybayan dahil ang anumang pagkasira ng profile ng dresser ay direktang ililipat sa workpiece.
| Uri | Pinakamahusay Para sa | Kakayahang Profile | Kamag-anak na Gastos |
| Single-Point | Pangkalahatang layunin, mga tuwid na gulong | Simpleng patag/anggulo | Mababa |
| Multi-Point | Mataas na produksyon, pare-pareho ang pagtatapos | Flat/moderate radius | Mababa–Medium |
| Rotary Roll | CNC grinding, kumplikadong mga profile | Mga kumplikadong anyo | Mataas |
| I-block/Stick | Mga superabrasive na gulong (CBN/diamond) | Pagbukas lang | Mababa–Medium |
| Form/Talim | Paggiling ng thread, gear, at profile | Mga custom na profile | Katamtaman–Mataas |
Kahit na napili ang tamang uri ng dresser, ang mga resulta ng dressing ay nakadepende nang husto sa kung paano isinasagawa ang proseso. Ang maliliit na pagkakamali sa pag-setup o pamamaraan ay maaaring makabuo ng gulong na hindi maganda ang pagputol, nagdudulot ng sobrang init, o nag-iiwan ng hindi magandang pang-ibabaw na finish sa mga workpiece. Ang mga sumusunod na praktikal na tip ay sumasaklaw sa pinakamahalagang mga parameter at mga gawi na naghihiwalay sa mga karaniwang resulta ng pagbibihis mula sa mga mahusay.
Ang mga single-point na brilyante na dresser ay dapat na naka-mount sa isang bahagyang anggulo - karaniwang 10 hanggang 15 degrees off patayo, hilig sa direksyon ng pag-ikot ng gulong. Tinitiyak ng anggulong ito na malinis na nakakadikit ang dulo ng brilyante sa gulong at pinipigilan ang dresser na makaladkad papunta sa wheel face, na magdudulot ng chipping at maagang pagkasira. Ang brilyante ay dapat ding nakaposisyon nang bahagya sa ibaba ng gitnang linya ng gulong, hindi sa itaas nito, upang mapanatili ang isang matatag na pagkilos ng pagputol. Ang mga rotary dresser ay may sariling mga kinakailangan sa ratio ng bilis na tinukoy ng tagagawa, at ang hindi pagtugma sa mga ratio na iyon ay magreresulta sa alinman sa isang masyadong bukas o masyadong glazed na ibabaw ng gulong.
Direktang kinokontrol ng traverse feed rate ng dresser sa buong wheel face ang resultang topography sa ibabaw. Ang isang mabagal na rate ng feed ay gumagawa ng isang pino, makinis na ibabaw ng gulong na angkop para sa pagtatapos ng paggiling, habang ang isang mas mabilis na rate ng feed ay lumilikha ng isang mas magaspang, mas bukas na istraktura na perpekto para sa agresibong pag-alis ng materyal. Katulad nito, ang lalim ng hiwa sa bawat dressing pass ay dapat panatilihing maliit - karaniwang nasa pagitan ng 0.01 mm at 0.03 mm bawat pass - upang maiwasan ang labis na karga ng brilyante at makabuo ng labis na init. Ang pagkuha ng maraming light pass ay halos palaging mas mahusay kaysa sa pagtatangkang magbihis ng mabigat sa isang solong pass.
Ang pagbibihis ay nagdudulot ng malaking init sa contact zone sa pagitan ng brilyante at ng gulong. Kung walang coolant, maaaring basagin ng init na ito ang dulo ng brilyante, masira ang wheel bond, at magdulot ng mga thermal stress na humahantong sa maagang pagkabasag ng gulong. Palaging maglapat ng masaganang daloy ng nakakagiling na coolant — nalulusaw sa tubig na likido o nakabatay sa langis na coolant depende sa proseso — na nakadirekta nang eksakto sa dressing contact point. Ang coolant ng baha na inilapat mula sa gilid ay kadalasang hindi sapat; ang isang nakalaang coolant nozzle na nakaposisyon upang maabot ang eksaktong punto ng contact ay nagbibigay ng mas mahusay na thermal protection at chip flushing.
Ang mga brilyante na dresser ay nagsusuot sa paglipas ng panahon, at ang isang pagod na dresser ay nagbubunga ng hindi tugmang mga resulta. Para sa mga single-point na tool, regular na siyasatin ang dulo ng brilyante sa ilalim ng magnification at iikot ang shank ng 30 hanggang 45 degrees kapag ang isang flat wear facet ay makikita. Naglalantad ito ng isang sariwang cutting edge at nagpapanumbalik ng performance ng dressing. Para sa mga multi-point at rotary dresser, subaybayan ang kabuuang bilang ng mga dress na ginawa at ihambing ang kalidad ng ibabaw ng gulong sa mga kilalang magagandang resulta. Kapag nagsimula ang pagbibihis na nangangailangan ng higit pang mga pass upang makamit ang katanggap-tanggap na sharpness, oras na upang palitan o i-recondition ang tool.
Maraming operator ang nagbibihis lamang kapag may napansin silang mga halatang problema — mga marka ng paso, hindi magandang pagtatapos sa ibabaw, o dimensional drift. Sa precision grinding, ang reaktibong diskarte na ito ay huli na. Ang pagtatatag ng isang maagap na iskedyul ng pagbibihis batay sa bilang ng mga bahaging dinurog o ang dami ng materyal na inalis ay nagpapanatili sa gulong sa pinakamainam na kondisyon at pinipigilan ang unti-unting pagkasira ng kalidad. Para sa mga kritikal na aplikasyon gaya ng mga bearing race o aerospace component, ang pagbibihis pagkatapos ng bawat batch o sa mga nakapirming pagitan ng pag-alis ng materyal ay karaniwang kasanayan.
Ang pag-unawa sa hindi dapat gawin ay kasinghalaga ng pag-alam sa pinakamahuhusay na kagawian. Ang mga sumusunod na pagkakamali ay madalas na sinusunod sa mga workshop at humahantong sa hindi magandang resulta ng pagbibihis, pinaikling buhay ng tool, at sirang mga gulong sa paggiling:
Sa pamamagitan ng pag-iwas sa mga pitfall na ito at paglalapat ng mga praktikal na alituntunin na inilarawan sa itaas, ang mga operator ay maaaring makabuluhang pahabain ang parehong grinding wheel life at diamond dresser life, habang patuloy na gumagawa ng mga workpiece na nakakatugon sa mahigpit na mga kinakailangan sa dimensional at surface quality.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:Hindi. 99 Tiantong Road, Nantong City, Lalawigan ng Jiangsu.
Eksena ng pabrika
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co, Ltd. Nakalaan ang lahat ng mga karapatan.


