


Sa kumbensyonal na roll lathe machining, lubos na umaasa ang mga operator sa manu-manong pagsukat, mga pagsasaayos ng handwheel, at mga pagbabasa ng analog dial upang makontrol ang lalim ng pagputol, rate ng feed, at mga sukat ng workpiece. Ang bawat isa sa mga hakbang na ito ay nagpapakilala ng isang potensyal na pinagmulan ng pagkakamali ng tao. Ang maling pagbabasa sa isang graduated dial ng kalahating marka ng pagtatapos — isang pagkakaiba na kasing liit ng 0.02 mm — ay maaaring magdulot ng isang buong roll workpiece na wala sa tolerance, na nagreresulta sa magastos na rework o outright scrap. Ang naipon na pagkapagod sa panahon ng mahabang paglilipat ng produksyon ay higit na nagpapababa sa katumpakan ng operator, dahil ang konsentrasyon na kinakailangan upang patuloy na basahin at tumugon sa analog na feedback ay lumiliit sa paglipas ng panahon. Sa mga industriya tulad ng paggawa ng papel, pagpoproseso ng bakal, pag-print, at produksyon ng tela, kung saan direktang tinutukoy ng roll surface geometry ang panghuling kalidad ng produkto, ang mga hindi pagkakapare-pareho ng dimensyon na dulot ng tao ay nagiging mga depekto sa field, mga reklamo ng customer, at malalaking pagkalugi sa pananalapi.
Ang nababaluktot mataas na pagganap ng digital display roll lathe ay partikular na ginawa upang matugunan ang mga kahinaang ito. Sa pamamagitan ng pagpapalit ng mga analog na dial at manu-manong pagtatantya ng mga real-time na digital readout, programmable na pag-imbak ng parameter, at automated na kontrol ng feedback, ang klase ng machine na ito ay pangunahing binabago ang papel ng operator mula sa aktibong tagapagpatupad ng pagsukat upang magproseso ng superbisor — kapansin-pansing binabawasan ang dalas at laki ng mga pagkakamali ng tao nang hindi nangangailangan ng malaking pamumuhunan ng isang ganap na automated na CNC machining center.
Pinagsasama ng digital display roll lathe ang structural robustness ng heavy-duty roll turning machine na may integrated digital readout (DRO) system at, sa mas mataas na specification na mga modelo, isang programmable control interface na namamahala sa axis movement, spindle speed, at feed rate. Ang terminong "flexible" ay tumutukoy sa kapasidad ng makina na tumanggap ng malawak na hanay ng mga diyametro, haba, at materyales ng roll — mula sa maliliit na silindro ng pag-imprenta na may sukat na 100 mm ang lapad hanggang sa malalaking roll ng paper mill na lampas sa 1,500 mm — sa loob ng parehong platform ng makina, kadalasan sa pamamagitan ng adjustable tailstock positioning, interchangeable tooling range, at variable spindle speed.
Ang "Mataas na pagganap" ay naglalarawan ng kumbinasyon ng spindle rigidity, cutting power, thermal stability, at digital measurement precision na magkasamang nagbibigay-daan sa makina na mapanatili ang mahigpit na dimensional tolerances sa mahabang tuluy-tuloy na cutting pass. Ang mga pagpapatakbo ng roll lathe ay kadalasang kinabibilangan ng mga material removal pass na ilang metro ang haba sa kahabaan ng hardened steel, cast iron, rubber-coated, o composite roll surface — mga kundisyon na sumusubok sa parehong integridad ng istruktura ng makina at ang consistency ng feedback loop ng control system. Tinutugunan ng mga makinang may mataas na performance ang mga pangangailangang ito sa pamamagitan ng reinforced bed construction, high-resolution na linear encoder, at temperature-compensated measurement system.
Ang digital readout system is the centerpiece technology through which a digital display roll lathe reduces human error. Linear encoders — either optical glass scale or magnetic strip type — are mounted along the X-axis (cross slide) and Z-axis (carriage) of the lathe. These encoders detect actual slide position with resolutions typically ranging from 0.001 mm down to 0.0001 mm on precision models, and transmit this data continuously to the DRO display panel mounted at the operator's eye level.
Ang isa sa mga pinaka mapanlinlang na mapagkukunan ng error sa operasyon ng analog lathe ay parallax — ang maliwanag na pagbabago sa posisyon ng dial pointer kapag ang linya ng paningin ng operator ay hindi perpektong patayo sa mukha ng dial. Ang mga pag-aaral ng precision machining environment ay nagdokumento ng mga paralaks na error na hanggang 0.03 mm sa mga karaniwang handwheel dial na tinitingnan mula sa mga tipikal na posisyong nakatayo. Ang digital display ay ganap na nag-aalis ng paralaks sa pamamagitan ng pagpapakita ng ganap na numerical na halaga na magkapareho ang pagbabasa anuman ang anggulo ng pagtingin, taas ng ulo, o distansya ng operator mula sa panel. Ang nag-iisang pagbabagong ito ay nag-aalis ng pinagmulan ng error na nakakaapekto sa bawat solong pagsasaayos ng axis na ginawa sa panahon ng shift ng produksyon.
Ang mga modernong DRO system sa flexible roll lathes ay nag-aalok ng parehong absolute at incremental positioning modes, na naililipat sa pagpindot ng isang button. Sa absolute mode, ang lahat ng ipinapakitang coordinate ay nire-reference sa isang nakapirming datum point — karaniwang ang roll face o isang reference shoulder — na itinatag sa simula ng operasyon. Sa incremental mode, ang display ay nagre-reset sa zero sa anumang posisyong tinukoy ng operator, na nagpapakita lamang ng distansya na inilipat mula sa reference point na iyon. Ang kakayahang lumipat sa pagitan ng mga mode na ito nang walang pagkalkula ng matematika ay pumipigil sa naipon na mga error sa aritmetika na nangyayari kapag manu-manong sinusubaybayan ng mga operator ang maraming sunud-sunod na incremental na paggalaw sa mga analog machine, kung saan ang isang pagkakamali sa pagdaragdag ay lumalaganap sa lahat ng kasunod na mga hakbang sa pagpoposisyon.
Higit pa sa real-time na pagpapakita ng posisyon, ang high-specification flexible digital display roll lathes ay nagsasama ng mga parameter memory system na nagbibigay-daan sa mga kumpletong machining program — kabilang ang mga target na diameter sa maraming posisyon sa haba ng roll, feed rate, spindle speed, at finishing pass depths — na maimbak, maalala, at maisagawa ng sinumang operator nang hindi umaasa sa indibidwal na antas ng kasanayan o karanasan.
Ang kakayahang ito ay tumutugon sa isa sa mga pinaka-paulit-ulit na problema sa pagkakapare-pareho ng kalidad sa roll machining: ang pagkakaiba-iba sa pagitan ng mga operator. Kapag nag-set up ang isang may karanasang operator ng roll grinding pass batay sa pakiramdam, ugali, at mga personal na alituntunin ng thumb na binuo sa paglipas ng mga taon, ang pagkopya sa setup na iyon sa isang hindi gaanong karanasan na kasamahan ay nagpapakilala ng malaking pagkakaiba-iba. Sa pag-imbak ng digital parameter, ang mga napatunayang parameter ng unang operator ay nagiging isang validated na programa na maaaring maalala at maisakatuparan ng sinumang kasunod na operator na may magkakaparehong mga setting, anuman ang kanilang indibidwal na antas ng karanasan. Ang resulta ay ang kalidad ng bahagi ay nagiging function ng programa sa halip na ang tao — isang pangunahing pagbabago sa pilosopiya ng pagtiyak ng kalidad.
Maraming digital display roll lathes ang nagpapatupad ng target na value na may function na naririnig o visual na babala. Ang operator ay pumapasok sa panghuling target na dimensyon para sa isang partikular na hiwa, at ang DRO system ay sinusubaybayan ang live na posisyon readout laban sa target na ito. Habang lumalapit ang tool sa loob ng naka-program na proximity — halimbawa, 0.05 mm mula sa huling diameter — ang system ay nag-a-activate ng indicator ng babala, na inaalerto ang operator na pabagalin ang kanilang feed rate at maghanda na huminto. Pinipigilan nito ang karaniwang error ng pag-overshoot sa target na diameter sa panahon ng hindi nag-iingat o nakakapagod na manu-manong pagpapakain, na sa isang roll lathe ay hindi maaaring itama nang walang remounting at muling pagputol mula sa isang mas malaking diameter.
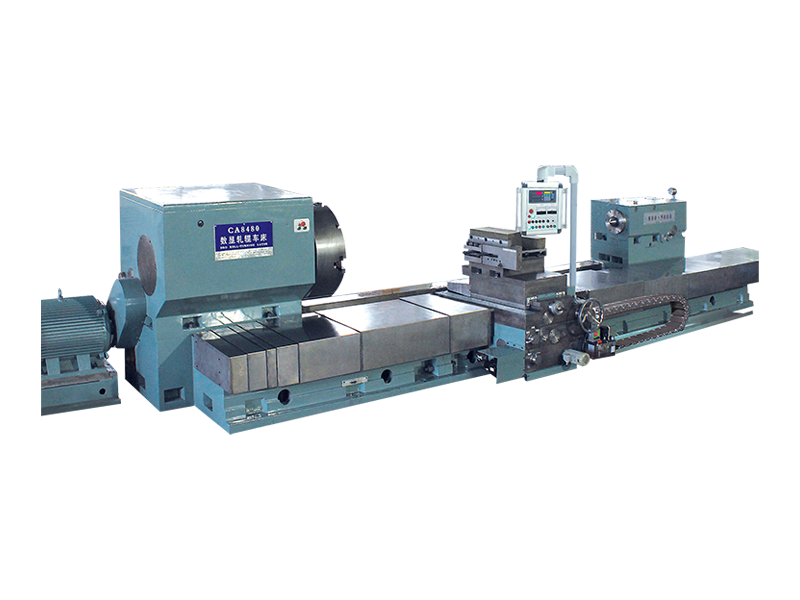
Available ang mga digital display roll lathe sa ilang mga configuration na may unti-unting mas mataas na antas ng automation at kakayahan sa pagbabawas ng error. Inihahambing ng talahanayan sa ibaba ang mga pangunahing feature sa mga standard, pinahusay, at mataas na performance na mga configuration upang matulungan ang mga mamimili na matukoy ang tamang antas ng detalye para sa kanilang mga kinakailangan sa produksyon.
| Tampok | Karaniwang DRO | Pinahusay na DRO | High Performance |
| Display Resolution | 0.001 mm | 0.001 mm | 0.0001 mm |
| Parameter Storage | wala | Hanggang sa 50 mga programa | Walang limitasyong (USB/network) |
| Target na Babala Function | Hindi | Naririnig na alerto | Naririnig na auto feed stop |
| Uri ng Encoder | Magnetic strip | Optical glass scale | Optical thermal compensation |
| Kontrol ng Bilis ng Spindle | Manu-manong gearbox | Variable frequency drive | Kinokontrol ng servo gamit ang CSS |
| Output ng Data | wala | USB export | Real-time na network/MES link |
Ang mga high performance na digital display roll lathes na nilagyan ng servo-controlled spindle drives ay maaaring magpatupad ng Constant Surface Speed (CSS) — isang function na awtomatikong nag-a-adjust ng spindle RPM habang ang cutting tool ay radially na gumagalaw papasok o palabas habang nakaharap ang mga operasyon upang mapanatili ang pare-parehong cutting velocity sa tool tip anuman ang agarang diameter ng workpiece. Sa isang roll lathe kung saan manu-manong pinipili ng operator ang isang nakapirming bilis ng spindle, ang aktwal na bilis ng pagputol sa tip ng tool ay nagbabago habang nag-iiba-iba ang diameter, na nagdudulot ng hindi pantay na pagbuo ng chip, pagkakaiba-iba ng surface finish, at hindi nahuhulaang pagkasuot ng tool. Ang mga variation na ito ay nangangailangan ng operator na gumawa ng tuluy-tuloy na compensating judgments — isang cognitively demanding task na nagpapakilala ng karagdagang human error, lalo na sa mahabang multi-diameter roll profile.
Ang kontrol ng CSS ay ganap na nag-aalis ng cognitive burden na ito sa pamamagitan ng pag-automate ng spindle speed response. Ang operator ay pumapasok lamang sa target na bilis ng ibabaw sa metro bawat minuto para sa workpiece na materyal na pinuputol, at ang control system ay humahawak sa lahat ng mga pagsasaayos ng RPM nang malinaw. Ang resulta ay pare-pareho ang surface finish sa buong roll profile, predictable at repeatable tool life, at kumpletong pag-aalis ng mga error sa pagsasaayos ng operator na nauugnay sa bilis sa ibabaw.
Higit pa sa mga teknikal na detalye, ang praktikal na pang-araw-araw na daloy ng trabaho ng pagpapatakbo ng isang flexible na mataas na pagganap ng digital display roll lathe ay nakabalangkas upang mabawasan ang cognitive load na inilagay sa operator sa panahon ng paulit-ulit na mga ikot ng produksyon. Ang pagbabawas ng error ay nakakamit hindi lamang sa pamamagitan ng mas mahusay na pagsukat ng hardware ngunit sa pamamagitan ng matalinong disenyo ng interface na gumagabay sa mga operator sa bawat hakbang ng proseso.
Ang mga tagagawa na lumipat mula sa maginoo na analog roll lathes patungo sa nababaluktot na mataas na pagganap na mga digital display machine ay patuloy na nag-uulat ng mga nasusukat na pagbawas sa mga dimensional na mga rate ng pagtanggi. Kasama sa mga karaniwang dokumentadong pagpapahusay ang mga pagbabawas sa diameter na out-of-tolerance na mga pagtanggi na 60 hanggang 80 porsiyento kumpara sa mga baseline bago ang conversion, mga pagbawas sa mga hindi pagsunod sa surface finish na 40 hanggang 60 porsiyento na maiuugnay sa kontrol ng CSS at pare-parehong pamamahala ng feed rate, at mga pagbawas sa mga error sa unang piraso na nauugnay sa setup na higit sa 70 porsiyento ng mga programa sa pag-set up na may gabay na pag-set up.
Angse improvements translate directly into reduced material scrap costs, lower rework labor hours, shorter delivery lead times, and improved customer satisfaction scores — all from a machine investment that typically costs a fraction of an equivalent full-CNC turning center. For roll machining operations where workpiece diameters, lengths, and materials vary frequently, the flexibility of the digital display roll lathe platform — quickly reprogrammable for each new roll specification without lengthy CNC program editing — provides additional productivity advantages that further strengthen the return on investment case for transitioning from traditional analog equipment.

 Download Material

 E-mail: [email protected]
 Mob: +86-13806297906
 Tel: +86-513-85562198
 Add:Hindi. 99 Tiantong Road, Nantong City, Lalawigan ng Jiangsu.
Eksena ng pabrika
Copyright@ Jiangsu Dingshun Heavy Duty Machine Tool Co, Ltd. Nakalaan ang lahat ng mga karapatan.


